Artykuł sponsorowany
Mikroszczeliny po obróbce — jak krawędzie wpływają na pracę złącza w meblach i schodach
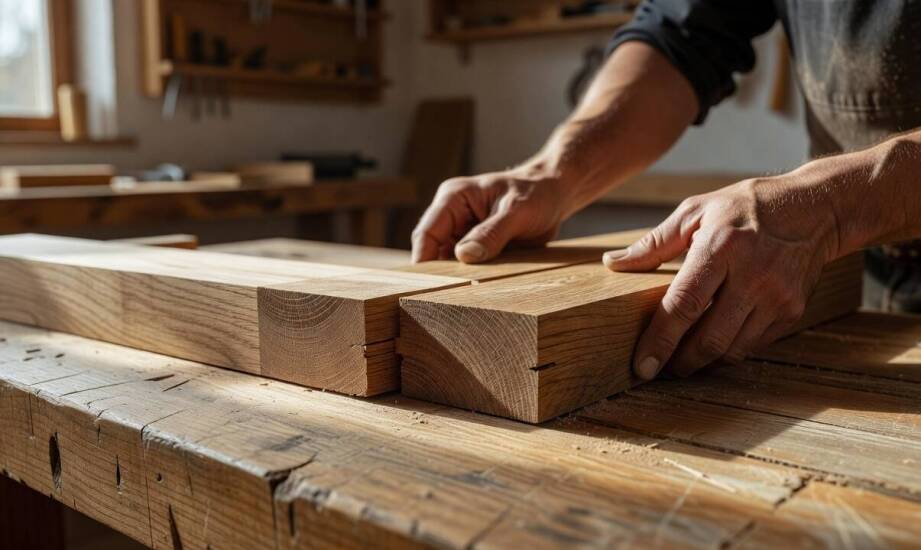
Element drewniany pasuje idealnie na sucho podczas przymiarki, lecz po nałożeniu kleju i docisku stolarskiego pojawiają się mikroszczeliny oraz charakterystyczne skrzypienie przy użytkowaniu. Taka sytuacja dotyczy często wielkoformatowych stopni schodowych, masywnych blatów mebli lub grubych płyt klejonych w konstrukcjach z litego drewna bukowego i dębowego. Zjawisko to wynika z faktu, że styk bez nałożonego spoiwa maskuje mikroskopijne nierówności obróbki. Wady te ujawniają się dopiero w momencie wprowadzenia lepiszcza oraz zaaplikowania znacznych sił z prasy lub mechanicznych ścisków.
Przeczytaj również: Rekuperacja — korzyści, koszty i wybór systemu wentylacji dla domu
Płaskość krawędzi decyduje o wytrzymałości spoiny klejowej
Precyzyjna płaskość, prostopadłość oraz jednorodna szorstkość krawędzi gwarantują równomierny docisk elementów podczas procesu klejenia. Gdy powierzchnie stykowe są poprawnie wyrównane i ustawione pod dokładnym kątem prostym, klej rozprowadza się bardzo cienką, ciągłą warstwą bez pustych pęcherzy powietrza. Spoina osiąga maksymalną wytrzymałość fizyczną tylko w sytuacji, gdy jej grubość jest zminimalizowana. Nadmierna chropowatość utrudnia swobodny przepływ spoiwa w głąb struktury, natomiast zbyt gładka powierzchnia mocno ogranicza mechaniczną przyczepność cząsteczek do włókien. Prawidłowo obrobiony profil charakteryzuje się stałymi parametrami na całej długości złącza, co pozwala wyeliminować ryzyko rozwarstwienia. Ocena wizualna lica tuż po wstępnym szlifowaniu nie gwarantuje jakości połączenia. Element wyglądający na gładki może posiadać miejscowe odchyłki płaskości rzędu milimetra lub dwóch. Takie z pozoru nieistotne tolerancje wymiarowe podczas zaciskania w prasie tworzą silne naprężenia zrywające spoinę od wewnątrz.
Przeczytaj również: Rodzaje pokryć dachowych: porównanie materiałów i najważniejsze zalety
Wykruszenia, przypalenia i pofalowania powierzchni to najczęstsze błędy obróbki mechanicznej, które drastycznie osłabiają złącze. Wykruszenia powstają zazwyczaj przy struganiu surowca pod włos i pozostawiają głębokie ubytki w strukturze. Standardowy klej stolarski nie posiada właściwości wypełniających, dlatego puste przestrzenie tracą nośność. Przypalenia wynikające z użycia tępych noży strugarki lub zbyt szybkiego posuwu maszyny zmieniają chemiczną budowę drewna, blokując głęboką penetrację płynnego lepiszcza. Pofalowania wynikające z niesymetrycznego ustawienia głowic tnących sprawiają, że elementy stykają się wyłącznie punktowo, a nie całą płaszczyzną. Wymienione wady mechaniczne kumulują siły w najsłabszych punktach materiału, doprowadzając z biegiem czasu do pęknięcia całej konstrukcji.
Przeczytaj również: Jakie są najczęstsze błędy przy wykonywaniu izolacji dachów płaskich i jak ich unikać?
Wilgotność i układ włókien wpływają na zachowanie połączenia po montażu
Różnice wilgotności między sąsiadującymi lamelami oraz wahania parametrów powietrza generują ruchy drewna zdolne rozerwać poprawnie sklejone złącze. Surowiec przeznaczony do budowy mebli i schodów wewnętrznych musi docelowo pracować w wilgotności na poziomie od 8 do 13 procent. Branżowe normy dla stolarki otworowej i meblowej wskazują, że zalecana wartość materiału tuż przed aplikacją kleju powinna wynosić około 9 procent z tolerancją 3 procent. Spadek wilgotności otoczenia w trakcie intensywnego sezonu grzewczego wywołuje skurcz drewna, podczas gdy wyższa wilgotność letnia powoduje jego pęcznienie. Układ słojów determinuje kierunek i amplitudę tych zmian, ponieważ naturalny skurcz styczny jest zawsze większy niż promieniowy. Zestawienie obok siebie dwóch fragmentów o krzyżującym się układzie włókien skutkuje powstawaniem destrukcyjnych naprężeń ścinających na granicy klejenia.
Odpowiednio przygotowany surowiec to taki, który przeszedł wieloetapowe suszenie komorowe stabilizujące strukturę celulozową, a następnie precyzyjne struganie i odpylenie. Technologiczny nadzór nad redukcją wody w materiale uodparnia go na późniejsze ruchy higroskopijne. Ustabilizowane drewno zachowuje nadany kształt, przez co praca dużej powierzchni blatu lub trepa schodowego staje się przewidywalna.
Utrzymanie powtarzalności tych rygorystycznych parametrów przy masowej produkcji wymaga odpowiedniego zaplecza. Zakład Grabo Waldemar Irzyk zarządza dwoma kompleksami produkcyjnymi na Podkarpaciu, wyposażonymi w zintegrowane systemy suszenia i strugania. Coroczne przetwarzanie ponad 10 000 metrów sześciennych drewna pozwala na wytwarzanie stabilnych płyt klejonych oraz komponentów meblowych opartych wyłącznie na litym drewnie bukowym, dębowym, jaworowym i orzechu amerykańskim.
Długoterminowa trwałość zabudowy z litego drewna zależy bezpośrednio od rygorystycznej kontroli krawędzi już na początkowym etapie cięcia i strugania. Maskowanie powstałych szczelin kitami, woskami naprawczymi czy listwami ukrywa problem jedynie wizualnie, nie przywracając utraconej nośności złącza. Moduły zbudowane z poprawnie wysuszonych i perfekcyjnie wyprofilowanych elementów radzą sobie z cyklicznymi zmianami pór roku bez ryzyka pęknięć. Sezonowe wahania temperatury i wilgotności w mieszkaniu nie zagrażają konstrukcji, pod warunkiem że płaskie powierzchnie stykowe pozwoliły klejowi stworzyć jednolitą, nierozerwalną membranę bez pustych przestrzeni.
Kategorie artykułów
Polecane artykuły

Jakie elementy musi objąć okresowa kontrola instalacji elektrycznej w budynku wielorodzinnym

Jakie są najczęstsze błędy w umowach o pracę i jak ich unikać?

Jak granit wpływa na estetykę i funkcjonalność przestrzeni kuchennych?
